

Som en erfaren leverantör av laserskärning har jag stött på ett brett spektrum av vanliga problem i laserskärningsprocessen. I den här bloggen kommer jag att dela med mig av några praktiska felsökningsmetoder för att hjälpa dig att övervinna dessa utmaningar och säkerställa smidiga och effektiva laserskärningsoperationer.
1. Dålig skärkvalitet
Ett av de vanligaste problemen vid laserskärning är dålig skärkvalitet, vilket kan visa sig på olika sätt som ojämna kanter, slaggvidhäftning eller inkonsekvent skärdjup.
Grova kanter
Ojämna kanter orsakas ofta av felaktiga fokusinställningar. Laserstrålen måste fokuseras exakt på materialytan för ett rent snitt. Om fokus är för högt eller för lågt blir kanterna grova. För att fixa detta bör du först kontrollera fokuspositionen enligt materialtyp och tjocklek. De flesta laserskärmaskiner låter dig justera fokus genom programvara eller mekaniska medel. Till exempel, för tunna material kan en högre fokusposition krävas, medan för tjockare material är en lägre fokus ofta bättre.
En annan möjlig orsak till ojämna kanter är en smutsig eller skadad laserlins. Damm, skräp eller repor på linsen kan förvränga laserstrålen, vilket leder till ojämn skärning. Rengör linsen regelbundet med en luddfri trasa och lämplig rengöringslösning. Om linsen är allvarligt skadad bör den bytas ut omedelbart.
Slaggvidhäftning
Slaggvidhäftning uppstår när smält material inte sprutar ut helt från den skurna skärskäret och fastnar på botten av arbetsstycket. Detta beror vanligtvis på otillräckligt hjälpgastryck. Hjälpgasen, såsom syre eller kväve, spelar en avgörande roll för att blåsa bort det smälta materialet under skärprocessen. Kontrollera gasförsörjningssystemet för att säkerställa att gastrycket är korrekt inställt i enlighet med materialet och skärhastigheten. Till exempel, när man skär mjukt stål med syre som hjälpgas, behövs vanligtvis ett högre gastryck jämfört med skärning av rostfritt stål med kväve.
Dessutom kan en långsam skärhastighet också bidra till slaggvidhäftning. Om laserstrålen rör sig för långsamt har det smälta materialet mer tid på sig att ackumuleras och fastna på arbetsstycket. Öka skärhastigheten gradvis medan du övervakar skärkvaliteten tills slaggproblemet är löst.
Inkonsekvent skärdjup
Inkonsekvent skärdjup kan orsakas av fluktuationer i lasereffekten. Kontrollera laserströmförsörjningen och se till att den är stabil. Vissa laserskärmaskiner har effektövervakningssystem som kan hjälpa dig att upptäcka eventuella effektvariationer. Om strömmen är instabil kan det bero på en felaktig strömförsörjningsenhet eller ett problem med laserresonatorn. Kontakta en professionell tekniker för att diagnostisera och reparera problemet.
Ojämn materialtjocklek kan också leda till inkonsekvent skärdjup. Innan du börjar skära, mät noggrant tjockleken på materialet på flera punkter. Om det finns betydande tjockleksvariationer kan du behöva justera skärparametrarna därefter eller välja ett mer enhetligt material.
2. Ingen skärning eller ofullständig skärning
Ibland kan laserskärmaskinen misslyckas med att skära igenom materialet eller bara göra partiella skärningar.
Otillräcklig laserkraft
Den mest uppenbara orsaken till ingen skärning eller ofullständig skärning är otillräcklig laserkraft. Kontrollera först om lasern avger ljus. Om det inte finns någon laserutgång kan det vara ett problem med laserkällan, till exempel ett felaktigt laserrör eller en trasig optisk bana. Kontrollera laserns kontrollpanel för felmeddelanden och följ tillverkarens instruktioner för att felsöka laserkällan.
Om lasern avger ljus men effekten är för låg kan du behöva öka lasereffektinställningen. Var dock försiktig så att du inte överskrider maskinens maximala effektgräns, eftersom det kan skada laserkomponenterna. Tänk också på materialtyp och tjocklek. Vissa material, som tjockt rostfritt stål eller aluminium, kräver högre lasereffekt för fullständig skärning.
Blockerat munstycke
Ett blockerat munstycke kan förhindra laserstrålen och hjälpgasen från att nå materialytan effektivt, vilket resulterar i ingen skärning eller ofullständig skärning. Inspektera munstycket regelbundet för skräp eller blockeringar. Du kan använda tryckluft för att blåsa ut eventuella partiklar inuti munstycket. Om blockeringen är allvarlig, ta bort munstycket och rengör det med ett lämpligt rengöringsmedel. Se till att återinstallera munstycket korrekt för att säkerställa korrekt inriktning.
Felaktiga skärparametrar
Användning av felaktiga skärparametrar, såsom skärhastighet, brännvidd och gasflöde, kan också orsaka ingen skärning eller ofullständig skärning. Granska skärparametrarna i maskinens styrprogram och justera dem enligt materialspecifikationerna. Du kan hänvisa till maskinens bruksanvisning eller utföra provsnitt på skrotmaterial för att hitta de optimala parametrarna.
3. Överhettning av laserskärmaskinen
Överhettning är ett allvarligt problem som kan skada maskinens komponenter och påverka dess prestanda.
Kylsystemproblem
Kylsystemet ansvarar för att upprätthålla rätt driftstemperatur för laserskärmaskinen. Kontrollera kylvätskenivån i kyltanken regelbundet. Om kylvätskenivån är låg, fyll på den med rekommenderad kylvätska. Inspektera även kylrören för eventuella läckor eller blockeringar. Ett igensatt kylrör kan begränsa kylvätskeflödet, vilket leder till överhettning. Rengör rören vid behov eller byt ut dem om de är skadade.
Kylpumpen är en annan kritisk komponent i kylsystemet. Om pumpen inte fungerar korrekt kommer kylvätskan inte att cirkulera effektivt. Lyssna efter eventuella onormala ljud från pumpen och kontrollera dess driftstatus. Om pumpen inte fungerar kan den behöva repareras eller bytas ut.
Överdriven arbetsbelastning
Att köra laserskärmaskinen kontinuerligt under långa perioder utan ordentliga avbrott kan orsaka överhettning. Maskinen behöver tid att svalna mellan skärjobben. Planera ditt produktionsschema för att tillåta regelbundna pauser, särskilt när du utför stora kapningsuppgifter. Du kan också minska skärhastigheten eller kraften under långvarig drift för att minska värmeutvecklingen.
4. Problem med programvara och kontrollsystem
Laserskärmaskinens mjukvara och styrsystem är avgörande för korrekt drift.
Programvarufel
Programvarufel kan orsaka olika problem, såsom felaktiga skärbanor, maskinfel eller felmeddelanden. Om du stöter på programvaruproblem, försök att starta om maskinen och kontrollprogramvaran. Ibland kan en enkel omstart lösa mindre mjukvarufel.
Om problemet kvarstår, kontrollera om det finns några programuppdateringar tillgängliga för maskinen. Tillverkare släpper ofta programuppdateringar för att fixa buggar och förbättra prestandan. Installera den senaste mjukvaruversionen enligt instruktionerna från tillverkaren.
Kommunikationsfel
Kommunikationsfel mellan datorn och laserskärmaskinen kan förhindra korrekt överföring av skärdata. Kontrollera kommunikationskablarna för att säkerställa att de är ordentligt anslutna. Om möjligt, försök att använda en annan kabel för att utesluta kabelrelaterade problem.
Kontrollera även kommunikationsinställningarna i programvaran och maskinens kontrollpanel. Se till att kommunikationsprotokollet, överföringshastigheten och andra inställningar är korrekt konfigurerade.
Slutsats
Felsökning av vanliga problem vid laserskärning kräver ett systematiskt tillvägagångssätt och en god förståelse för laserskärningsprocessen. Genom att följa metoderna som beskrivs ovan kan du effektivt identifiera och lösa de flesta problem som kan uppstå under skärprocessen.

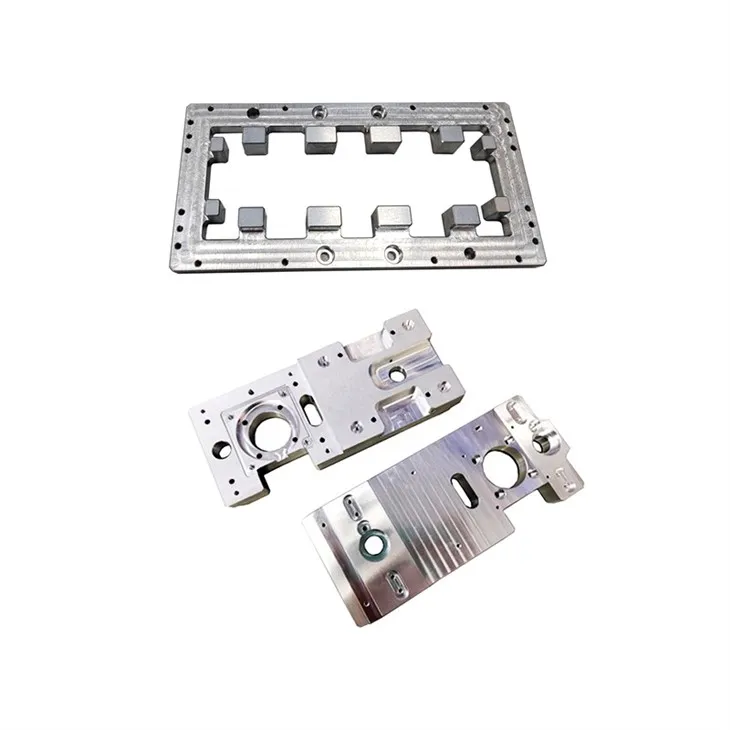
Om du letar efter hög - kvalitetCNC laserskärande delar, vårt företag är din pålitliga partner. Vi har många års erfarenhet av laserskärning och kan ge dig skräddarsydda lösningar för att möta dina specifika krav. Oavsett om du behöver små - batch-prototyper eller storskalig produktion, är vi engagerade i att leverera produkter med utmärkt kvalitet och precision.
Om du har några frågor eller är intresserad av våra produkter och tjänster är du välkommen att kontakta oss för vidare diskussion och upphandlingsförhandling. Vi ser fram emot att arbeta med dig.
Referenser
- Bruksanvisning för laserskärmaskin
- Industrispecifika tekniska guider för laserskärning
- Professionella laserskärande tidskrifter och publikationer